Al final de muchas líneas de papel decorativo impregnado se esconde un problema a plena vista. El desenrollador avanza limpiamente, la estación de impregnación aplica la resina de manera uniforme y la sección de secado mantiene una curva de temperatura estable. Luego, la cortadora sincrónica finaliza su ciclo y las hojas terminadas llegan al punto de apilado más rápido de lo que un equipo manual puede manejar. La velocidad de línea impresa en la placa de identificación de la máquina ya no es la velocidad de producción real. La estación de apilado se ha convertido en el cuello de botella y cada minuto perdido hay capacidad que la línea nunca podrá recuperar. Para las fábricas que procesan papel base decorativo industrial, la decisión de automatizar esta estación es una decisión sobre la producción real, no sobre la conveniencia.
Una estación de apilamiento automatizada recibe hojas cortadas de la cortadora o de la última sección del transportador, alinea cada hoja contra bordes de referencia fijos y coloca cada hoja en una plataforma elevadora que desciende automáticamente a medida que crece la pila. Todo el ciclo se repite sin la acción continua del operador, razón por la cual la estación se entiende mejor como un reemplazo mecánico del trabajo manual más lento de la línea. Una estación bien diseñada realiza cinco pasos en una secuencia fija:
Estaciones de este tipo se utilizan en líneas que producen papel decorativo impregnado de resina, donde la superficie curada no debe rasparse ni marcarse por fricción durante la manipulación. El diseño mecánico tiene que evitar el contacto deslizante entre láminas, razón por la cual las tolerancias de alineación y transferencia son tan importantes como la velocidad.
La producción total de la línea está determinada por el paso compartido más lento y, en la mayoría de las plantas de papel decorativo, ese paso es el apilamiento. Una cortadora síncrona puede producir de 25 a 35 hojas por minuto a una velocidad de línea normal. Un equipo de apilado manual de dos personas, incluso con una rotación regular, rara vez sostiene más de 9 a 10 hojas por minuto durante un turno completo. El espacio de salida entre la cortadora y el apilador suele ser mayor que el espacio entre cualquier otro par de máquinas consecutivas.
El gráfico de barras compara el rendimiento de apilamiento típico para tres modos operativos. El apilamiento manual alcanza un máximo de nueve hojas por minuto cuando dos trabajadores experimentados rotan regularmente. Una disposición semiautomática con elevación asistida alcanza unas 18 hojas por minuto. Una estación totalmente automatizada produce 30 hojas por minuto sin pausas por fatiga o rotación de turnos. Durante ocho horas, ese espacio equivale a más de 10.000 hojas por turno en una línea que mantiene la cortadora completamente alimentada. Por lo tanto, la estación de apilado debe tener el tamaño adecuado para la capacidad de corte, no para lo que dos pares de manos pueden sostener.
La confiabilidad de una estación de apilado automatizada depende de cinco sistemas mecánicos y de control que funcionan dentro de un tiempo de ciclo ajustado. Cada componente tiene una tolerancia específica que determina si la estación puede seguir al cortador hora tras hora sin atascos ni daños en los bordes.
| Component | Función | Que verificar |
|---|---|---|
| Transportador receptor | Lleva cada hoja desde la cortadora hasta el área de alineación a una velocidad controlada | El rango de velocidad coincide con la salida del cortador y el material de la correa no raya la hoja |
| Dispositivo de alineación lateral | Empuja cada hoja contra los topes de referencia para crear un borde consistente | Tolerancia de posicionamiento dentro de 1 mm y un tiempo de ciclo inferior a 1,5 segundos |
| Mecanismo de elevación y transferencia. | Mueve la hoja alineada a la pila sin deslizarse | Movimiento vertical suave y sin arrastre que marcaría la superficie de la resina. |
| Plataforma de apilamiento | Soporta la pila en crecimiento y baja automáticamente | La altura y el peso máximos de la pila coinciden con el tamaño del paquete y el acceso del montacargas |
| sistema de control plc | Coordina la secuencia, cuenta hojas y se comunica con la línea. | Compatibilidad con señales de línea existentes y cambio de receta sencillo |
Al evaluar a un proveedor, solicite por escrito la tolerancia de posicionamiento, el tiempo de ciclo por carrera y el peso máximo de la pila. Estos tres números deciden si la estación puede seguir el ritmo de su cortadora durante un mes completo de producción. Yitong construye el plataforma elevadora y apiladora como unidad independiente, por lo que puede reemplazar un punto de apilado manual sin cambiar el resto de la línea.
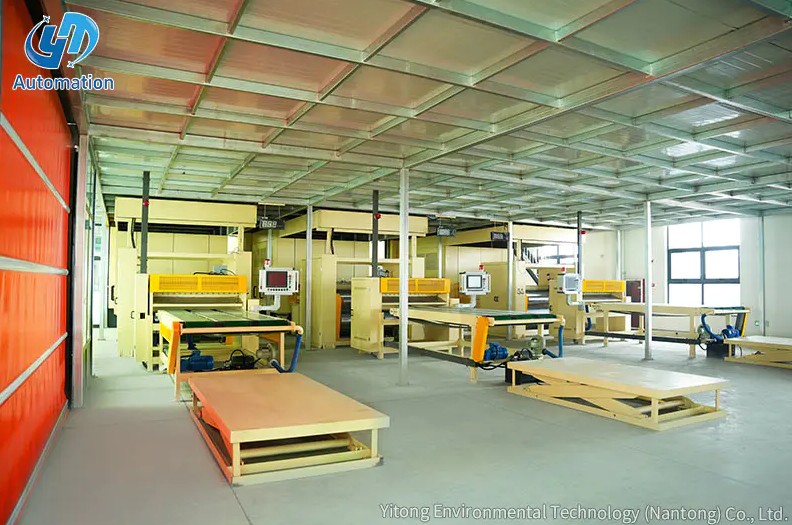
 Plataforma de apilamiento de papel decorativo impregnado con capacidad de elevación de 3 toneladas Esta unidad de elevación y apilamiento independiente maneja hasta 3 toneladas, lo que la convierte en una actualización práctica para los puntos de apilado manuales. Se combina con las líneas existentes y admite el ritmo de corte manteniendo en mente los criterios de tolerancia, tiempo de ciclo y peso de la pila. Ver producto →
La elección correcta depende de la estructura de turnos, el volumen de las láminas y la variabilidad que pueda tolerar el suelo. Una planta con pocos pedidos personalizados puede justificar un apilamiento manual por más tiempo que una planta con tres turnos de formatos estándar. La siguiente comparación es un punto de partida práctico.
| Criterio | manuales | Semiautomático | Estación automatizada |
|---|---|---|---|
| Operadores por turno | 3 | 2 | 1 |
| Rendimiento sostenido | 8 a 10 hojas por minuto | 15 a 20 hojas por minuto | 25 a 35 hojas por minuto |
| Consistencia de la pila | Depende del operador | moderado | Alto y repetible |
| Riesgo de daño | Se levanta con fatiga | moderado | Bajo y estable |
| Inversión inicial | Ninguno | Bajo a medio | superior |
| Más adecuado para | Tiradas cortas y baja producción | Líneas de volumen medio | Producción continua de gran volumen |
El gráfico de líneas muestra cómo evolucionan las tasas de daño de las láminas durante un turno de ocho horas. La línea naranja representa el apilamiento manual, comenzando por debajo del uno por ciento y subiendo más allá del seis por ciento a medida que se acumula la fatiga. La línea azul representa una estación automatizada, que mantiene una tasa constante por debajo del medio por ciento desde la primera hora hasta la última. La tendencia creciente en la operación manual proviene de reacciones más lentas y movimientos repetitivos cerca del final del turno. Para los productores que clasifican láminas terminadas, esta diferencia afecta directamente la producción de primera calidad. La curva de daños a menudo importa más desde el punto de vista económico que la velocidad nominal de la línea.
El gráfico de radar compara el apilamiento manual y automático en seis dimensiones operativas. El apilamiento automatizado obtiene mejores resultados en velocidad, consistencia, seguridad del operador y eficiencia del espacio, porque la estación ocupa un espacio compacto y no necesita almacenamiento temporal alrededor del área de trabajo. El apilado manual sigue siendo más flexible, ya que una persona puede adaptarse a tamaños de hojas irregulares sin cambiar de programa. La facilidad de integración es la única dimensión en la que la operación manual parece más sencilla, porque no necesita interfaz de control con la cortadora. La forma general explica por qué la mayoría de las nuevas líneas de papel decorativo especifican una estación automatizada incluso cuando la primera cotización es más alta. La verdadera compensación es la disciplina de cambio y la planificación del control, no la capacidad mecánica.
Haga coincidir la estación con su rango de tamaño de hoja y ciclo de apilado reales, no solo con la velocidad nominal de la línea. Una estación dimensionada para una longitud máxima de hoja de 2800 mm funcionará mal si su formato más frecuente es 1400 mm y la receta cambia cada dos horas. La siguiente lista de verificación cubre los puntos que causan más problemas después de la instalación.
El gráfico de barras verticales compara la cantidad de operadores necesarios por turno para tres arreglos. Una estación manual normalmente ocupa tres personas, dos en la pila y una alterna en la alimentación. Una estación semiautomática necesita dos operadores que supervisen y asistan durante los cambios de formato. Una estación automatizada funciona con un operador y, en muchas plantas, esa persona también supervisa la cortadora y el área de descarga. En tres turnos, la diferencia entre la dotación de personal manual y automatizada es de seis personas por día. Cuando es difícil encontrar trabajadores calificados, esta brecha de personal a menudo decide la inversión.
La mayoría de los problemas con las estaciones de apilado automatizadas aparecen después de la instalación, no durante la discusión de ventas. Los siguientes errores aparecen repetidamente en las líneas de papel decorativo y se pueden evitar con unas especificaciones más estrictas.
Otro problema frecuente es comprar una estación con un borde de referencia incorrecto para la distribución del suelo existente. Confirme el lado del operador, el lado de descarga y la autorización de mantenimiento antes de aprobar el dibujo final.
Una estación de apilamiento automatizada es una de las inversiones que rinde más rápido en una línea de papel decorativo porque elimina el cuello de botella más común sin cambiar la química inicial ni el perfil de secado. Para las fábricas que evalúan sus opciones, comenzar con una plataforma de apilamiento y luego expandirse a una línea completa suele ser el camino de menor riesgo. Yitong capacidad de fábrica cubre tanto la estación independiente como la línea de impregnación completa, con un registro acumulado de más de 1.000 casos de proyectos. Una estación que coincida con la cortadora, el rango de formato de hoja y la estructura de turnos protegerá la producción de la línea que las máquinas anteriores ya pagaron.
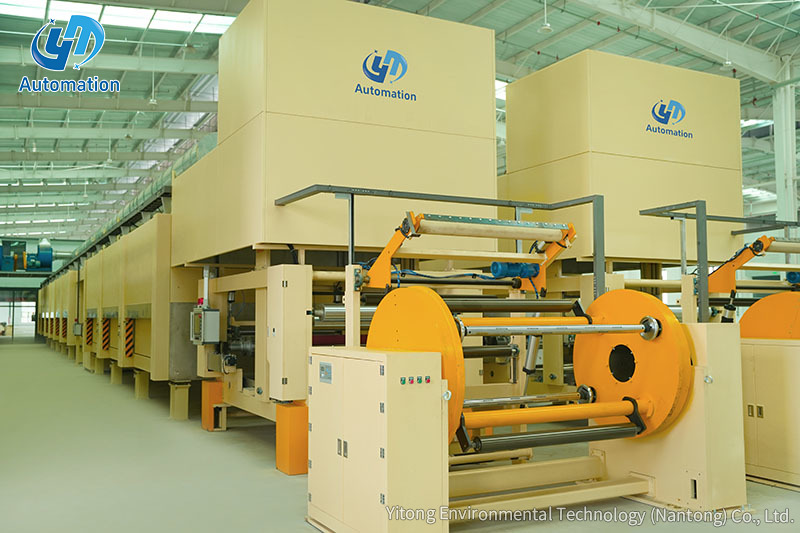 Línea de impregnación de una etapa para la producción de papel de melamina Esta línea horizontal de impregnación y secado cubre el desenrollado mediante apilado elevador y ofrece ahorro de energía mediante un motor de imanes permanentes y recuperación de calor. Es adecuado para tableros de melamina de alta presión, especialmente papel de capa inferior, con recubrimiento uniforme. Ver producto →
Contáctenos
Productos recomendados
entremos
Tocar
Yitong Environmental Technology (Nantong) Co., Ltd es un fabricante especializado en equipos de impregnación.
chatear
Contáctenos
Phone: +86-19555016088
Email: [email protected]
Add:Al sur de Haiyan Road, al oeste de Nanhai Road, zona de demostración de desarrollo conjunto del río y el mar de la bahía de Tongzhou, Jiangsu, China